I. جزئیات کیفیت اجزای اصلی
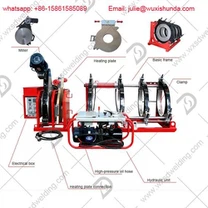
1. صفحه گرمایش
یک صفحه حرارتی واجد شرایط باید صافی سطح کمتر یا مساوی 0.1mm/100mm، پوشش یکنواخت و بی عیب PTFE (تفلون) داشته باشد، نچسب باشد، سریع و یکنواخت گرم شود، با اختلاف دمایی که بیش از 10 ± درجه نباشد. برای صفحات گرمایش فولاد ضد زنگ کروم سخت، زبری باید باشد<0.63um for more stable quality.
اگر انحراف ضخامت صفحه گرمایش بیش از حد استاندارد باشد، یا اگر پوشش دارای خراش یا پوسته شدن باشد، منجر به گرم شدن ناهموار سطح جوش می شود که مستقیماً بر کیفیت جوش تأثیر می گذارد.
2. دستگاه فرز (پلانکر)
شرایط صلاحیت: تیغه باید دارای لبه برش تیز و بی عیب باشد، قابلیت برش دو طرفه-را داشته باشد و صفحه انتهایی صاف و صاف لوله آسیاب شده را ایجاد کند. باید بدون سر و صدای غیرعادی آشکار کار کند، به آرامی روی قاب بدون پارگی حرکت کند. و یک دستگاه محدودیت ایمنی داخلی برای جلوگیری از آسیب به قاب- داشته باشید. اگر تیغه کدر یا گیر کرده باشد، سطح انتهایی آسیاب شده ناهموار خواهد بود و مستقیماً باعث ایجاد جوش ضعیف می شود.
3. سیستم هیدرولیک/قدرت: برای مدلهای نیمه{1}}و{2}}نیمه خودکار و سطوح بالاتر، بررسیهای زیر لازم است: سیستم هیدرولیک نباید نشتی روغن داشته باشد، تنظیم فشار باید پایدار باشد، و نوسانات فشار باید در طول کارکرد طولانیمدت حداقل باشد. موتور باید به طور پایدار و بدون سر و صدای غیر عادی کار کند. و سیلندر باید لوله را بدون گیر کردن فشار دهد. اگر پمپ روغن ضعیف باشد یا فشار ناپایدار باشد، منجر به فشار جوش ناکافی و استحکام جوش نامرغوب می شود.
II. بازرسی دقت ماشینکاری و فرآیند مونتاژ
1. هم محوری فیکسچر: پس از بستن لوله، انحراف اتصال لب به لب باید کمتر از 1 میلی متر باشد. انحراف بیش از حد می تواند به راحتی باعث ناهماهنگی بیش از حد شود و ظرفیت تحمل فشار جوش را کاهش دهد. اگر پس از تنظیم، انحراف همچنان از حد استاندارد فراتر رود، نشاندهنده این است که کالیبراسیون کارخانهای تجهیزات ناموفق بوده است.
2. پایداری سیستم کنترل دما: پس از تنظیم دما، مشاهده کنید که آیا نمایشگر کنترل کننده دما پایدار است یا خیر. اگر دما نوسانات زیادی داشته باشد یا انحراف از 15 درجه بیشتر شود، نشان می دهد که کنترل کننده یا سنسور دما از کیفیت پایینی برخوردار است، که به راحتی می تواند منجر به دمای جوش ناکافی یا کربن شدن بیش از حد شود.
3. درمان پیشگیری از زنگ زدگی: اجزای اصلی مانند قاب و گیرهها باید از فولاد گالوانیزه/کروم{1}روکش/فولاد ضد زنگ، با سطحی آزاد-و درزهای جوشی صاف ساخته شوند. تجهیزات پایینتر از صفحات آهنی معمولی با رنگ استفاده میکنند که مستعد زنگ زدگی و تغییر شکل هستند و بر دقت تأثیر میگذارند.
III. تأیید انطباق عملکردی و صلاحیت برند
1. تأیید سازگاری: محدوده جوش مشخص شده روی تجهیزات باید مشخصات لوله مورد نیاز شما را پوشش دهد. به عنوان مثال، اگر شما نیاز به جوشکاری لوله های DN250-DN630 دارید، تجهیزات باید قطر مربوطه را پشتیبانی کنند. یک مدل کوچکتر را به عنوان یک راه حل "به صورت موقت" انتخاب نکنید.
2. انطباق فنی: محصولات معتبر مطابق با استانداردهای صنعت تجهیزات جوش لوله پلی اتیلن هستند. قطعات اصلی (مانند کنترل کننده های دما و موتورها) از مارک های قابل اعتماد استفاده می کنند. برای تضمین کیفیت بهتر، محصولات تولیدکنندگان دارای گواهی صلاحیت فرآیند جوشکاری را در اولویت قرار دهید.
3. ویژگیهای پاداش: مدلهایی با تایمرهای دو کاناله مستقل، ضبط واقعی- پارامترهای جوشکاری، و آلارمهای خودکار زمانی که تایمر به پایان میرسد، خطای انسانی را کاهش داده و کیفیت جوش را قابل کنترلتر میسازد. صفحات گرمایش کنترل شده با دمای مستقل{3}} دقت بالاتری نسبت به کنترل دمای یکنواخت ارائه می دهند.
IV. قضاوت بر اساس تجربه استفاده واقعی
1. در حین اجرای آزمایشی: دستگاه بدون هیچ گونه ناهنجاری راه اندازی می شود، همه اجزا به نرمی کار می کنند، و هیچ ارتعاش یا صدای غیر عادی وجود ندارد. فشار دستی گیره ها صاف و بدون گیر کردن است و فشار فشار هیدرولیک پایدار و قابل تنظیم است.
2. نتایج جوشکاری آزمایش: درز جوش به طور یکنواخت و متقارن، بدون فرورفتگی، حباب یا ناهماهنگی نورد شده است. پس از خنک شدن، درز جوش صاف است، که نشان می دهد کیفیت کلی تجهیزات واجد شرایط است. اگر نورد نامتقارن یا ناهماهنگی بیش از حد پس از چندین جوش آزمایشی همچنان رخ دهد، نشان دهنده ناکافی بودن دقت تجهیزات است.